Cada pieza metálica que ves en una máquina industrial, en un sistema de ventilación o en la estructura de un vehículo eléctrico empezó siendo una plancha plana. Lo que la convirtió en un componente funcional fue un proceso que muchos mencionan pero pocos explican con rigor: el corte y plegado de chapa.
Lo que la mayoría de proveedores no te dicen es que estos dos procesos no son fases independientes. Un corte mal ejecutado arruina el plegado posterior, por mucha tecnología CNC que haya detrás. Entender esta conexión es lo que separa un presupuesto con sorpresas de un proyecto bajo control. Y de eso trata esta guía.
Qué es el corte y plegado de chapa
El corte y plegado de chapa es el binomio fundamental de la transformación metálica. Consiste en partir de una plancha de metal (acero, acero inoxidable o aluminio, normalmente entre 0,5 mm y 20 mm de espesor), separarla mediante una tecnología de corte y después deformarla con una prensa para conferirle volumen y geometría tridimensional.
El corte define la silueta de la pieza en plano. El plegado le da forma. Pero lo que convierte este binomio en algo más que dos pasos consecutivos es que las decisiones que se toman en la mesa de corte como la tecnología elegida, el calor generado, la calidad del borde esto condicionan directamente lo que ocurrirá después en la plegadora. No son dos servicios separados; son dos fases de un mismo proceso ingenieril donde cada variable técnica se arrastra de una etapa a la otra.
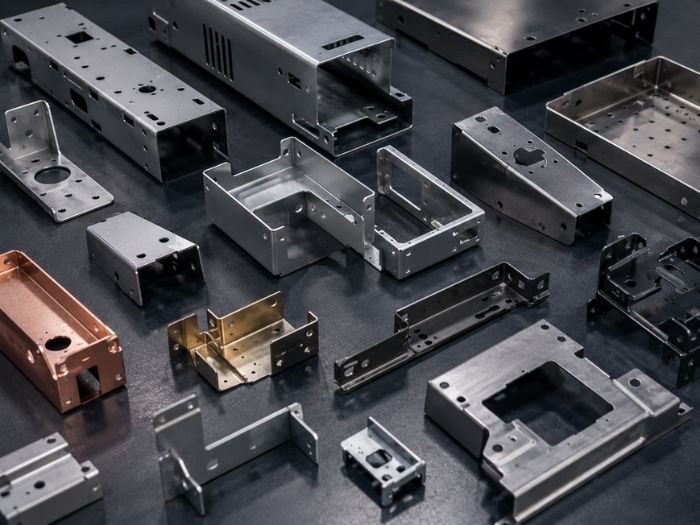
Tipos de corte y plegado en la transformación metálica
Elegir la combinación correcta de tecnologías es una decisión técnica y económica que define la calidad final de la pieza y el coste total del proyecto.
Tecnologías de corte
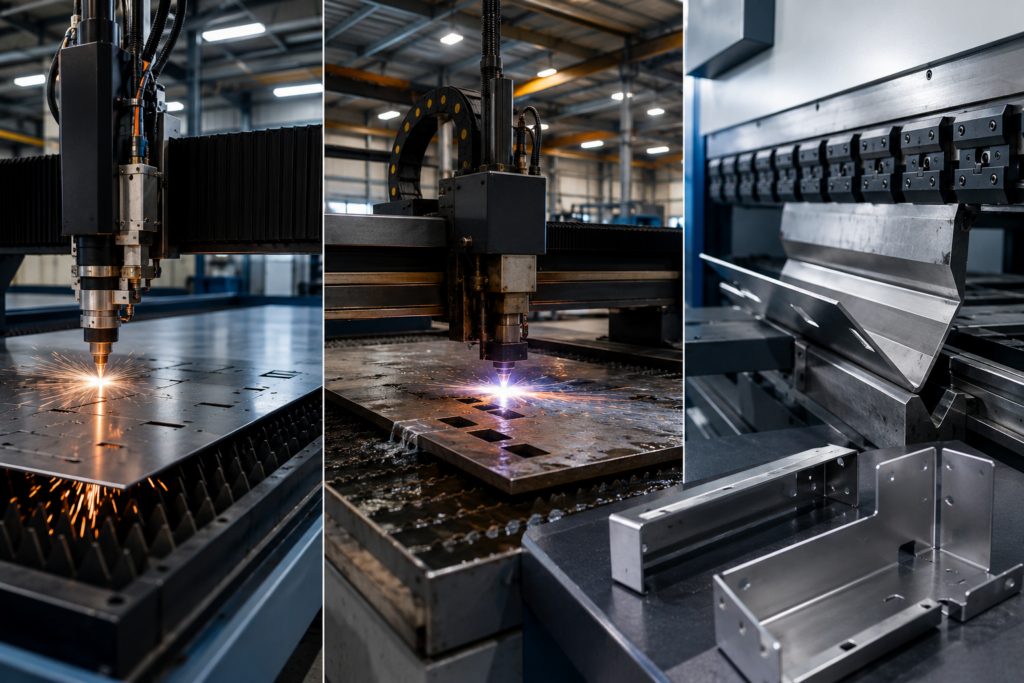
En la industria actual conviven varias tecnologías de corte, cada una con un equilibrio distinto entre precisión, velocidad y coste. El láser de fibra domina en chapa fina y media por su limpieza de borde y velocidad. El plasma resuelve espesores gruesos a menor coste. El chorro de agua ofrece neutralidad térmica total, imprescindible en componentes aeroespaciales o médicos.
La elección no es trivial: cada tecnología genera una zona afectada por el calor (HAZ) diferente, y esa HAZ tiene consecuencias directas sobre el plegado posterior. Los tipos de corte industrial disponibles hoy permiten adaptar el proceso a prácticamente cualquier material y exigencia dimensional.
Métodos de plegado
El plegado tampoco es un proceso único. Existen tres métodos principales:
- Plegado al aire: el punzón no llega al fondo de la matriz. Es el más versátil y el más utilizado, con tolerancias de ±1°. Permite ajustar ángulos sin cambiar el utillaje.
- Plegado a fondo (bottoming): la chapa contacta completamente con la matriz, logrando mayor precisión (±0,5°) y reduciendo el retorno elástico.
- Paneladora: ideal para chapa fina y series donde se busca rapidez y un acabado superior, especialmente en piezas con múltiples pliegues.
La selección del método depende del espesor, el material y la geometría de la pieza. Cada uno exige un tipo de máquina plegadora con capacidades y utillajes específicos.
Por qué la calidad del corte determina la precisión del plegado
Este es el punto que la mayoría de guías omite y que marca la diferencia entre un fabricante que entiende el proceso y uno que simplemente opera máquinas.
La zona afectada por el calor (HAZ)
Toda tecnología de corte térmico (láser o plasma) genera una franja microscópica donde la microestructura del metal se altera. En esa zona el material se endurece, y un borde endurecido responde de forma distinta a la deformación plástica del plegado. El resultado: variaciones angulares impredecibles si no se gestiona correctamente. El chorro de agua, al ser un proceso en frío, elimina este riesgo por completo, pero su coste operativo es superior.
La dirección del grano
La chapa laminada tiene una orientación de fibra derivada del proceso de fabricación. Plegar en paralelo a esa fibra multiplica el riesgo de microfisuras y grietas externas, especialmente en aleaciones de alta resistencia como el aluminio 6061-T6. Un proveedor con criterio técnico orienta las líneas de pliegue en perpendicular o a 45° respecto al grano. Esa decisión se toma en el nesting del corte, no en la plegadora.
Calidad del borde y retorno elástico
Las rebabas que deja un corte deficiente no son solo un problema estético. Son concentradores de tensión que debilitan el pliegue y alteran el comportamiento del retorno elástico (springback). Además, la variabilidad en el límite elástico del material (un mismo lote de acero puede presentar diferencias significativas) hace que programar una profundidad fija de plegado sea una apuesta arriesgada. La verdadera precisión hoy reside en integrar la información del corte con los parámetros de plegado, no en tratar cada fase como un compartimento estanco.
Materiales habituales en el corte y plegado de chapa
No todas las chapas se cortan ni se pliegan igual. Cada material impone sus condiciones:
- Acero al carbono: el más común en calderería. Buena conformabilidad, admite bien el plegado al aire y a fondo. Espesores habituales de 1 a 15 mm.
- Acero inoxidable (304 y 316L): mayor resistencia y endurecimiento por deformación. Exige más tonelaje de plegado y un control más estricto del retorno elástico.
- Aluminio (series 5000 y 6000): ligero y versátil, pero sensible a la dirección del grano. Requiere radios de curvatura más amplios para evitar fracturas.
- Acero galvanizado: el recubrimiento de zinc añade una variable extra: proteger la capa durante el plegado para no comprometer la resistencia a la corrosión.
La selección del material no es solo una cuestión de resistencia mecánica; es una decisión que afecta a la tecnología de corte, al utillaje de plegado y al acabado final de la pieza.
Sectores que demandan corte y plegado de chapa
La versatilidad de estos procesos los convierte en la columna vertebral de múltiples industrias:
- Maquinaria industrial: bastidores, chasis, envolventes y soportes estructurales.
- Alimentación y farmacéutica: depósitos, tolvas y equipos en acero inoxidable con acabados higiénicos.
- Energías renovables: estructuras para seguidores solares y componentes de torres eólicas.
- Electromovilidad: carcasas de baterías en aluminio que combinan ligereza y conductividad térmica.
- Mobiliario urbano y fitness: estructuras que exigen tanto resistencia como acabado visual.
En todos estos sectores, la exigencia es la misma: piezas dimensionalmente exactas, fabricadas con trazabilidad y entregadas en plazo.
Empresa de corte y plegado de chapa en Valencia
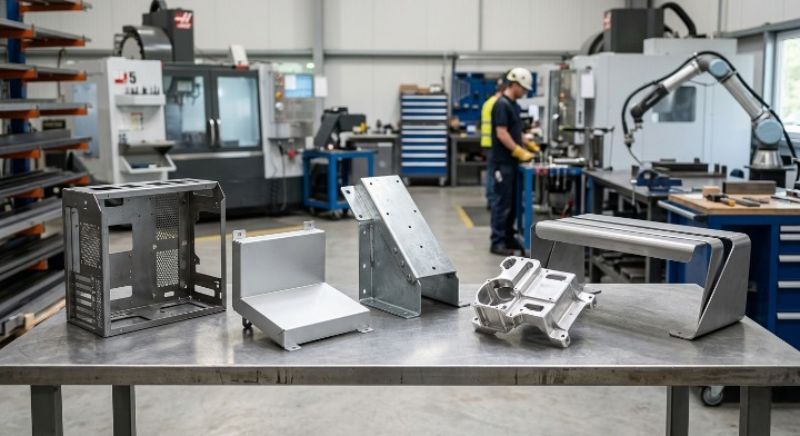
SAPEMI, ubicada en L’Alcúdia y perteneciente al Grupo Empresarial MIPESA, integra bajo un mismo techo todo el proceso de transformación metálica: corte láser de fibra CNC, servicio de plegado de chapa con tres plegadoras CNC y paneladora, soldadura MIG/TIG certificada y robotizada, mecanizado y montaje final.
Esta integración no es un detalle comercial; es una ventaja técnica. Cuando el mismo proveedor controla el corte y el plegado, las variables que hemos descrito (HAZ, dirección del grano, calidad del borde) se gestionan de forma coordinada desde la oficina técnica, no por separado entre dos talleres distintos.
Con certificaciones ISO 9001, ISO 14001 e ISO 3834, capacidad para series desde pocas unidades hasta producción industrial, y servicio en toda España, SAPEMI trabaja como socio técnico de fabricantes e ingenierías que necesitan un interlocutor con criterio, no solo un operador de máquinas.
¿Necesitas piezas metálicas con corte y plegado de máxima precisión?
En SAPEMI fabricamos soportes, armarios, envolventes y elementos de apantallamiento a medida. Contacta con nosotros y solicita presupuesto sin compromiso.
Preguntas frecuentes sobre corte y plegado de chapa
¿Qué diferencia hay entre corte y plegado de chapa?
La diferencia entre corte y plegado de chapa es que el corte separa el material para obtener la silueta plana de la pieza, mientras que el plegado la deforma aplicando presión controlada para darle volumen y forma tridimensional. Son fases complementarias de un mismo proceso de fabricación.
¿Qué espesor máximo se puede plegar en una plegadora CNC?
El espesor máximo que se puede plegar en una plegadora CNC depende del tonelaje de la máquina, el ancho de la pieza y el tipo de material. En equipos industriales estándar, se trabaja habitualmente con chapas de hasta 20 mm en acero al carbono, aunque este límite varía según la longitud de plegado.
¿El corte láser afecta al plegado posterior de la chapa?
Sí, el corte láser afecta al plegado posterior porque genera una zona afectada por el calor (HAZ) en el borde del material. Esa alteración microestructural puede modificar el comportamiento del metal durante la deformación, provocando variaciones angulares si no se tiene en cuenta al programar la plegadora.
¿Qué materiales se pueden cortar y plegar industrialmente?
Los materiales que se pueden cortar y plegar industrialmente incluyen acero al carbono, acero inoxidable (304 y 316L), aluminio (series 5000 y 6000), acero galvanizado, cobre y latón. Cada uno exige parámetros específicos tanto en la fase de corte como en la de plegado.
¿Por qué es mejor que el mismo proveedor haga el corte y el plegado?
Es mejor que el mismo proveedor haga el corte y el plegado porque así se gestionan de forma coordinada variables críticas como la zona afectada por el calor, la orientación del grano y la calidad del borde. Cuando estas fases se separan entre distintos talleres, se pierde el control sobre factores que determinan la precisión final de la pieza.
¿Cuánto cuesta el corte y plegado de chapa?
El coste del corte y plegado de chapa depende del material, el espesor, la complejidad geométrica, el volumen de la serie y los acabados requeridos. Para obtener un presupuesto ajustado a tu proyecto, lo más eficaz es consultar directamente con un fabricante especializado que evalúe los planos técnicos.